
Proces proizvodnje aluminij-silicij-cink čelične ploče vrućim uranjanjem, metoda prethodne obrade za nanošenje galvanizacije aluminij-silicijeve legure, kisela otopina za umakanje cinka s dvostrukim koordinirajućim sredstvom i metoda njezine pripreme, metoda za nanošenje trostrukog sloja legure na aluminij -silicijska legura, i metoda za izradu njenih proizvoda, elektrostatsko raspršivanje ulja protiv hrđe i metoda njegove proizvodnje. Metoda za izradu spremnika za vruće potapanje aluminija. Metoda za izradu ekološki prihvatljivog topila za vruće potapanje aluminija.

Pocinčana žica mora biti opremljena prethodnom obradom s elektrolitičkim odmašćivanjem i mora biti podvrgnuta sveobuhvatnim postupcima kao što su alkalno četkanje, vodeno četkanje i ispiranje kako bi se uklonile nečistoće kao što su ulje, hrđa, željezne strugotine i prašina s površine čelične ploče. maksimalnom opsegu. Pitanje: Koji su zahtjevi za proces taljenja vrućim potapanjemaluminij-cink-silicijlegura? Procesni zahtjevi za vruće taljenje legure aluminija, cinka i silicija puno su viši od onih za pocinčavanje.
Ovaj dokument specificira pojmove i definicije, tehničke zahtjeve, sustav indeksa ocjenjivanja i metode ocjenjivanja za standardnu ocjenu proizvoda za vruće potopljene čelične ploče obložene aluminijsko-silicijskom legurom i čelične trake. Ovaj dokument je primjenjiv na kućanske aparate i automobile debljine od 0.30mm ~ 00mm "Vodeći u korporativnim standardima za čelične ploče i proizvode od čeličnih traka neprekinutim vrućim umakanjem aluminijsko-silicijskom legurom."
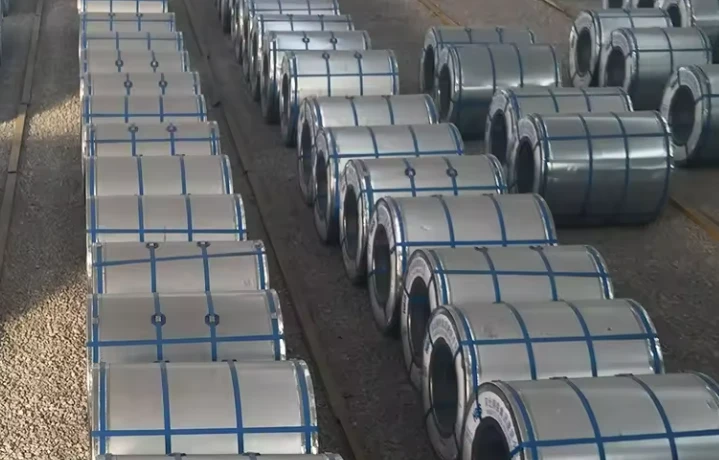
Legure za prevlaku vrućim potapanjem mogu se koristiti za površinsko premazivanje kontinuiranih čeličnih ploča prevučenih potapanjem, površinsku zaštitu metalnih cijevi, zaštitnih ograda za velike brzine, stupova ulične rasvjete, karoserija automobila, solarnih nosača, brodova i drugih proizvoda te imaju široku raspon primjena. Konkretno, nova legura ZnAlMg ima vrlo izvrsnu otpornost na koroziju i može uvelike produljiti radni vijek srodnih proizvoda.
Rezultati pokazuju da se točkasti defekti nastali na površini čeličnih ploča presvučenih aluminijem i silicijem uglavnom dijele u četiri kategorije. Komponente točkastih defekata tipa I uglavnom su AlSi oksid i cinkov oksid, koji su uzrokovani aluminijskom troskom i prianjanjem na površinu premaza; točkasti defekti tipa II Razlog je to što je aluminijska troska ili strana tvar utisnuta u površinu premaza; Točkasti defekti tipa III sastoje se od AlFeSi oksida, AlSi oksida i WC i CoC spojeva.


